
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-16 المنشأ:محرر الموقع


تمثل معالجة سحب الألمنيوم الطويلة اختناقات تشغيلية فريدة من نوعها. تعمل الآلات متعددة الأوجه وتراكم التسامح في كثير من الأحيان على تعطيل خطوط الإنتاج سريعة الخطى. بالنسبة للمصنعين الذين يتعاملون مع التشكيلات المعمارية أو الصناعية المعقدة، غالبًا ما تتطلب الأنظمة القياسية ثلاثية المحاور تغيير موضع الأجزاء يدويًا بشكل مستمر. هذا التعامل المتكرر يؤدي حتما إلى تآكل هوامش الربح. كما أنه يقدم أخطاء بشرية مكلفة في التجميعات الهيكلية الحرجة. أنت بحاجة إلى حل موثوق للغاية للحفاظ على القدرة التنافسية.
يوفر هذا الدليل إطارًا قائمًا على الأدلة لتقييم خيارات ترقية جهازك. نحن نساعدك على تحديد ما إذا كان الانتقال إلى نظام رباعي المحاور هو التحرك الاستراتيجي الصحيح لمنشأتك. سوف تتعلم كيفية تقييم الحقائق التشغيلية بدقة. وسنساعدك أيضًا على مواءمة ميزات الماكينة مع تطبيقات إنتاج محددة. وفي النهاية، سوف تكتسب الأفكار اللازمة لتبرير هذا الاستثمار الكبير في المعدات.
نقطة التحول: يتم تبرير الانتقال إلى المحاور الأربعة عندما تؤدي إعادة التموضع اليدوي للسحب الطويلة إلى توقف بنسبة أكبر من 15% أو تكديس غير مقبول.
مكان رائع للتطبيق: تم تصميم هذه التقنية خصيصًا للمعالجة متعددة الأوجه للأجزاء الخطية، لا سيما في إعداد مركز التصنيع باستخدام الحاسب الآلي لواجهة الحائط الساتر المصنوعة من الألومنيوم ذي 4 محاور .
يعد التخصيص أمرًا بالغ الأهمية: يجب تصميم أطوال السرير ومناطق التثبيت الهوائية وتكامل البرامج وفقًا لأشكال هندسية محددة لتحقيق عائد استثمار حقيقي.
واقع التنفيذ: يتطلب اعتماد تقنية رباعية المحاور تعزيز قدرات برمجة CAM والاهتمام الدقيق بتجنب الاصطدام أثناء دوران المحور A.
يعتمد المصنعون بشكل كبير على أجهزة التوجيه ثلاثية المحاور للعمل القياسي على اللوحة المسطحة. ومع ذلك، فإن أداءها ضعيف للغاية عند معالجة عمليات السحب متعددة الجوانب. تكتشف بسرعة التكاليف الخفية عند إنتاج مقاطع هيكلية طويلة. فيما يلي الطرق الثلاث الأساسية التي تفشل بها الأنظمة القديمة:
تتضخم تكاليف العمالة بسرعة بسبب التدخل اليدوي المستمر.
التراص المتسامح يفسد هندسة التجميع النهائي.
تؤدي الاختناقات إلى خنق إنتاجية المصنع الإجمالية.
تكلفة التدخل اليدوي
يؤدي كل تفاعل للمشغل إلى زيادة تكاليف الإنتاج لديك. يضيع موظفوك ساعات عمل ثمينة في فتح وتدوير وإعادة تثبيت ملفات البثق التي يتراوح طولها من 3 أمتار إلى 7 أمتار. تعمل عمليات إعادة التعيين اليدوية هذه على إيقاف دوران المغزل بالكامل. إنها تتسبب في زيادة وقت توقف الماكينة عن العمل. عندما يقوم المشغلون بقلب الأجزاء الثقيلة يدويًا، تتضاعف أوقات الدورات. إنك تفقد القدرة الإنتاجية الثمينة في كل وردية عمل.
مخاطر التراص التسامح
يؤدي التدوير اليدوي للأجزاء إلى مخاطر عميقة تتعلق بمراقبة الجودة. يؤدي كل دوران يدوي على جهاز ثلاثي المحاور إلى حدوث اختلالات دقيقة. تتفاقم هذه الأخطاء الصغيرة بسرعة. تصبح عيوبًا خطيرة في التجميعات الهيكلية مثل الجدران الساترة. يتم تكبير الانحراف بمقدار نصف ملليمتر على وجه واحد عبر مسافة 7 أمتار. يؤدي تكديس التسامح هذا إلى حدوث فشل فادح في التجميع في اتجاه مجرى النهر.
حدود الإنتاجية
تعمل المعالجة ذات الوجه الواحد على تقييد قدرتك على التوسع بشكل كبير. أثناء تنفيذ العقود بكميات كبيرة، تظهر الاختناقات بسرعة. لا يمكنك الوفاء بالمواعيد النهائية الضيقة إذا ظلت الأجهزة في وضع الخمول أثناء عمليات التقليب اليدوية. غالبًا ما تصل المرافق إلى سقف الإنتاج الصعب. لا يمكنك ببساطة إضافة المزيد من الورديات لحل مشكلة سير العمل الأساسية هذه.
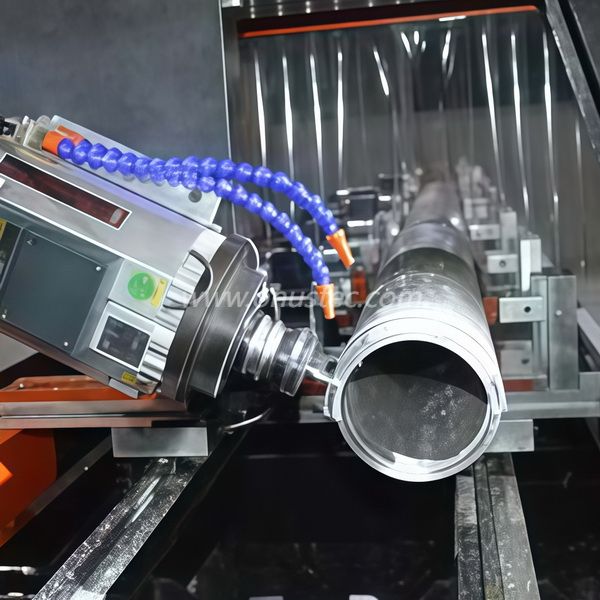
يجب عليك تقييم استراتيجية جهازك بشكل عملي. لا تحتاج كل منشأة إلى قدرات مركبة متعددة المحاور. دعونا نتفحص اختلافات الإنتاج الفعلية بين هذه الأنظمة.
3-محور مقابل 4-محور
استخدم عدسة القرار الصارمة هنا. يفوز الإعداد ثلاثي المحاور بشكل نهائي بتوجيه الألومنيوم المسطح. تظل فعالة من حيث التكلفة للغاية لمعالجة الأوراق ثنائية الأبعاد. ومع ذلك، يلزم وجود نظام رباعي المحاور عند معالجة ثلاثة أو أربعة جوانب من التشكيل الجانبي الأنبوبي. يسمح بالمعالجة المستمرة للملفات الشخصية المعقدة. يدور المغزل عادةً من +90 درجة إلى -90 درجة تلقائيًا. وهذا يلغي التقليب اليدوي الذي تفرضه الأنظمة ثلاثية المحاور.
4-محور مقابل 5-محور
قد تتساءل عما إذا كان المحور 5 متفوقًا. قم بتطبيق عدسة القرار بعناية. يوفر النظام ذو 5 محاور معالجة زاوية مركبة لا مثيل لها. ومع ذلك، فإنه يحمل تكلفة رأسمالية أعلى بنسبة 30٪ إلى 50٪. كما يتطلب أيضًا منحنى تعلم برمجة أكثر حدة. توفر الماكينة ذات 4 محاور التوازن الأمثل بين السرعة والتكلفة والقدرة. يتعامل بسهولة مع 95% من الواجهات القياسية والنوافذ أو الأبواب.
مخطط مقارنة استراتيجية التصنيع
ميزة | استراتيجية 3 محاور | استراتيجية 4 محاور | استراتيجية 5 محاور |
|---|---|---|---|
التعامل مع الجزء | هناك حاجة إلى إعادة التموضع اليدوي | الدوران التلقائي للمحور A | دوران متزامن كامل |
أفضل تطبيق | لوحات وصفائح مسطحة | الملامح الأنبوبية الخطية | أجزاء الفضاء المعقدة |
مستوى التكلفة | منخفضة إلى متوسطة | معتدلة إلى عالية | عالية جدًا |
وقت الإعداد | عالية جدًا (تقلبات متعددة) | منخفض (إعداد فردي) | معتدل |
تتطلب ترقية أجهزتك مطابقة واضحة للتطبيقات. تتألق هذه التكنولوجيا بشكل أكثر سطوعًا عند نشرها في بيئات تصنيع محددة. تعمل الآلة الحديثة على تحويل مسارات العمل المحددة هذه بشكل كبير.
تتطلب الهندسة المعمارية الحديثة عمليات سحب دقيقة بشكل استثنائي. تواجه المرافق الضرورة المطلقة للطحن والحفر والتنصت الدقيق. يجب عليك معالجة وجوه متعددة من العوارض والعوارض بشكل لا تشوبه شائبة. يعد القيام بذلك دون فقدان نقطة الصفر للجهاز أمرًا بالغ الأهمية. المغزل الدوار يحقق ذلك دون عناء. يضمن السلامة الهيكلية للواجهات الزجاجية الضخمة. من الأخطاء الشائعة هنا تجاهل التمدد الحراري أثناء دورات المعالجة الطويلة هذه. تملي أفضل الممارسات استخدام أدوات التحكم في درجة الحرارة المحيطة أثناء مراحل الطحن الحرجة.
يدفع القطاع الصناعي معالجة البثق إلى الحد الأقصى. نرى طلبًا لا يصدق على صواني بطاريات السيارات الكهربائية ومكونات الطيران. تتطلب قضبان الأتمتة أيضًا دقة بالغة. بالنسبة لهذه المكونات، المعالجة الطويلة والمستمرة غير قابلة للتفاوض. أي انقطاع يدوي يهدد بإتلاف المواد الخام باهظة الثمن. يمكنك ضمان التركيز المطلق عبر الوجوه المتعددة. وهذا يلبي المعايير الصارمة التي يطلبها قطاعا السيارات والفضاء.
تعاني العديد من المتاجر من الاختلافات المستمرة في المنتجات. توفر مبدلات الأدوات التلقائية (ATC) جنبًا إلى جنب مع دوران المحور A الحل الأمثل. أنها تسمح بالتحولات السريعة بين دفعات الملفات الشخصية المختلفة تمامًا. يمكنك التبديل من عارضة هيكلية ثقيلة إلى إطار نافذة دقيق في دقائق. تحافظ خفة الحركة هذه على تشغيل مغزلك وربحية عملك.
نادرًا ما تعمل الحلول الجاهزة على تحسين سير عملك المحدد. يجب عليك تصميم نظام مصمم خصيصًا لتلبية احتياجات الإنتاج اليومية الخاصة بك. دعونا نحلل عناصر التكوين الأساسية.
ضربة العمل وطول السرير
يجب عليك تحديد حجم المحور السيني بدقة. تشمل الأطوال الشائعة 3 م، 4 م، 7 م، أو امتدادات معيارية بالكامل. قم بمطابقة هذا مع الحد الأقصى لطول البثق الخام. يجب عليك أيضًا تضمين قدرات المعالجة البندولية. يتيح إعداد المنطقة المزدوجة هذا للمشغلين تحميل الأجزاء من أحد الطرفين بينما يعمل المغزل من الطرف الآخر. إنه يزيل بشكل فعال وقت توقف التحميل.
أنظمة التثبيت الذكية
يتطلب تثبيت الأجزاء الطويلة دراسة متأنية. يجب عليك تقييم وضع الرذيلة الآلي والقابل للبرمجة مقابل المشابك الهوائية اليدوية. تنزلق المشابك الآلية تلقائيًا إلى موضعها بناءً على برنامج CAM. يؤدي هذا إلى تجنب تشويه المظهر الجانبي ويمنع الاصطدامات العرضية للمغزل. تكلفة المشابك اليدوية أقل ولكنها تتطلب يقظة مستمرة من المشغل.
حقائق قوة المغزل وعزم الدوران
لا تعمل جميع المغازل عالية السرعة بنفس الأداء. يجب أن تطابق تقديرات كيلوواط مباشرة مع سمك الجدار النموذجي لديك. التمييز بوضوح بين مقاطع النوافذ الخفيفة والألمنيوم الصناعي الإنشائي شديد التحمل. تعمل ملفات الضوء بشكل جيد على مغازل من 7 كيلو وات إلى 9 كيلو وات. غالبًا ما تتطلب العوارض الهيكلية الصناعية ما بين 12 كيلو وات إلى 15 كيلو وات لإزالة المواد العدوانية.
البرامج والكاميرات الخاصة بالصناعة
الأجهزة لا تعني شيئًا بدون كود قوي. تأكد من أن برنامج التحكم في الماكينة يتكامل بسلاسة. يجب أن يتصل مباشرة بالبرامج المعمارية المتوافقة مع معايير الصناعة. تعد المنصات مثل LogiKal أو SchuCAD من الدعائم الأساسية للصناعة. قد تحتاج أيضًا إلى خلاصات API مخصصة لأنظمة تخطيط موارد المؤسسات (ERP) الخاصة.
معلمات التكوين الأمثل
عنصر | الإضاءة المعمارية (ويندوز) | الصناعات الثقيلة (السيارات/الهيكلية) |
|---|---|---|
قوة المغزل | 7 كيلو واط - 9 كيلو واط | 12 كيلو واط - 18 كيلو واط |
نظام لقط | هوائي يدوي أو نصف آلي | رذائل CNC قابلة للبرمجة بمحركات كاملة |
نظام التبريد | معيار مايكرو دروب (MQL) | MQL عالي الضغط مع ناقل الرقائق |
طول السرير | 3 م - 4 م | 7 م+ مع إعداد البندول ثنائي المنطقة |
كل طرح تكنولوجي رئيسي ينطوي على بعض الاحتكاك. يساعدك فهم مخاطر التنفيذ هذه على تجنب التأخيرات المكلفة. قم بإعداد فريقك بشكل استباقي لهذه التحولات.
منحنى برمجة CAM
يجب أن تعترف بفجوة التدريب الأولية. يجب على المشغلين الابتعاد عن مفاهيم التوجيه 2.5D الأساسية. إنهم الآن بحاجة إلى إدارة مسارات الأدوات الدوارة المعقدة. ويجب عليهم أيضًا فهم خوارزميات تجنب الاصطدام المتقدمة. يقدم رأس المغزل الدوار مخاطر تصادم جديدة. استثمر بكثافة في التدريب على برامج المحاكاة قبل وصول الآلة.
متطلبات المنشأة والبصمة
تتطلب هذه الآلات مساحة أرضية ضخمة. معالجة البصمة الواقعية المطلوبة على الفور. لا تقيس فقط هيكل الآلة. يجب عليك مراعاة التحميل والتفريغ الآمن للملفات التي يبلغ طولها 7 أمتار. تتطلب الرافعات الشوكية والرافعات العلوية ممرات تشغيلية واسعة. التباعد غير الكافي يخلق مخاطر شديدة على السلامة.
إدارة الرقائق والمبرد
تولد تصنيع الألمنيوم كميات هائلة من الخراطة. ناقش الضرورة المطلقة لأنظمة الإخلاء القوية. تمنع ناقلات الرقائق الأوتوماتيكية سرير الآلة من الانسداد. تحتاج أيضًا إلى تشحيم دقيق للقطرات الدقيقة (MQL). يطبق هذا النظام زيتًا عالي التشتت مباشرة على أداة القطع. لقد تم تصميمه خصيصًا لقطع الألمنيوم عالي السرعة. فهو يحافظ على نظافة الأجزاء ويطيل عمر الأداة بشكل كبير.
إن اختيار شريك المعدات المناسب يحدد نجاحك على المدى الطويل. يجب أن تنظر إلى ما هو أبعد من الكتيبات الترويجية القياسية. المطالبة بأدلة الأداء.
تتطلب دراسة الوقت
لا تشتري بناءً على مواصفات الورق وحدها. مطالبة البائعين المحتملين بتشغيل محاكاة حية. أرسل لهم ملف CAD الخاص بملفك الشخصي الأكثر تعقيدًا. اجعلهم يثبتون تخفيض وقت الدورة الفعلي. تكشف الدراسة في الوقت المناسب عن مواطن الخلل في البرامج وقدرات المغزل الحقيقية.
الخدمة واستبدال المغزل
الآلات تتعطل حتمًا في ظل الاستخدام اليومي المكثف. تقييم اتفاقيات مستوى الخدمة (SLAs) الخاصة بالبائع. تحقق من توفر الفني المحلي في منطقتك. يجب عليك أيضًا فهم التكلفة والمدة الزمنية للأجزاء المهمة. اسأل على وجه التحديد عن المغازل البديلة والمحركات المؤازرة ذات المحور A. ستؤدي فترات التوقف الطويلة إلى تدمير جدول الإنتاج الخاص بك.
التقييم المالي
يجب عليك بناء حالة عمل قوية. عامل في النفقات الرأسمالية الأولية مقابل المكاسب التشغيلية الملموسة. قم بتخطيط وفورات العمالة السنوية الخاصة بك بدقة. احسب التخفيض الهائل في معدلات الخردة الذي تم تحقيقه من خلال التخلص من التقليب اليدوي للأجزاء. وهذا المبرر المالي الصارم سيوضح عائدك على الاستثمار بسرعة.
إن مركز المعالجة الحديث ذو الأربعة محاور ليس مجرد جهاز توجيه أسرع. إنه يمثل تحولًا هيكليًا أساسيًا في كيفية معالجة مقاطع الألمنيوم الخطية. ومن خلال اعتماد هذه التقنية، فإنك تنجح في التخلص من أوجه القصور الأساسية في التعامل اليدوي مع الأجزاء. أنت تحمي هوامش الربح الخاصة بك من الأخطاء البشرية.
بالنسبة للمنشآت التي تستثمر بشكل كبير في الحوائط الساترة أو الواجهات أو البثق المخصص الذي يزيد طوله عن 2 متر، فإن الوضع واضح. وتتحول التكنولوجيا بسرعة من الرفاهية الاختيارية إلى الضرورة التنافسية. لا يمكنك التوسع بشكل مربح أثناء تقليب العوارض الهيكلية يدويًا.
اتخاذ إجراءات فورية اليوم. قم بمراجعة معدلات الخردة الحالية لديك وسجل أوقات إعادة التموضع اليدوية. حدد الاختناقات الدقيقة التي تعيق أرضية التجميع الخاصة بك. وبعد ذلك، تواصل مع مهندسي المعدات الموثوقين لإجراء تحليل مخصص لوقت الدورة. ابدأ الآن ببناء مبرراتك المالية لتأمين قدرتك المستقبلية.
ج: يتراوح عادةً من +90 درجة إلى -90 درجة، مما يوفر 180 درجة من الدوران الإجمالي. وهذا يسمح بالتصنيع على الوجوه العلوية والأمامية والخلفية دون فك المشبك. تقدم بعض الطرز المتقدمة معالجة مستمرة بزاوية 360 درجة في حالة استخدام ظرف دوار. ومع ذلك، تعتمد معظم مراكز التشكيل القياسية على المشابك الثابتة الثابتة مع رأس مغزل سريع الدوران لتحقيق ذلك.
ج: إنه يُحدث تحولًا في الإنتاج من خلال السماح بتصنيع جميع الشقوق الهيكلية، وفتحات التصريف، وفتحات تركيب الأجهزة في إعداد واحد. ويضمن هذا النهج وجود علاقات هندسية مطلقة بين السمات الموجودة على الوجوه المختلفة. إنه يزيل تمامًا أخطاء التراص والمحاذاة الخاطئة التي تصيب طرق التدوير اليدوية التقليدية ثلاثية المحاور أثناء التجميع النهائي.
ج: بشكل عام، لا. تستخدم الآلات المُحسّنة حصريًا للألمنيوم مغازل عالية السرعة وعزم دوران منخفض تعمل بين 18000 و24000 دورة في الدقيقة. يتطلب الفولاذ عزمًا هائلاً، وإطارات هيكلية صندوقية شديدة الصلابة، وعدد دورات منخفض جدًا في الدقيقة. إن محاولة قطع الفولاذ على ماكينة ألومنيوم مخصصة قد تؤدي إلى حدوث تلف شديد في محمل عمود الدوران وفشل كارثي في الأداة.
ج: اعتمادًا بشكل كبير على هيكل الوردية وحجم الإنتاج، يتراوح عائد الاستثمار عادة ما بين 18 إلى 36 شهرًا. يتم تحقيق هذا الاسترداد السريع من خلال دمج محطتين أو ثلاث محطات عمل يدوية في مركز واحد مؤتمت بالكامل. ويتم تسريع ذلك أيضًا من خلال الانخفاض الكبير في هدر المواد وإعادة العمل المكلفة.


