
تصفح الكمية:0 الكاتب:أونوستيك نشر الوقت: 2026-10-22 المنشأ:محرر الموقع


يتطلب الألومنيوم ظروف قطع محددة. تتطلب خصائصه الحرارية الفريدة تبديد الحرارة بسرعة لمنع الذوبان. تفشل آلات النجارة القياسية تمامًا تحت هذه الضغوط الصناعية. إنها تفتقر إلى إزالة الرقائق المناسبة والتحكم في الرنين الهيكلي لتشغيل المعادن الثقيلة. أنت تواجه قرارًا حاسمًا بشأن خط الإنتاج الخاص بك. يجب عليك الاختيار بين جهاز توجيه اللوحة ومركز معالجة التشكيل الجانبي. نادرًا ما يعتمد هذا الاختيار على قوة المغزل الخام وحدها. بدلاً من ذلك، يجب عليك أن تبنيها على هندسة المواد، وطرق الاحتفاظ بالأجزاء، واختناقات الإنتاج اليومية. يمنحك هذا الدليل إطارًا موضوعيًا يركز على الهندسة. نحن ننظر إلى حقائق التنفيذ في العالم الحقيقي بدلاً من أوراق مواصفات الشركة المصنعة البسيطة. سوف تتعلم بالضبط كيفية تقييم بنيات الآلة. سنساعدك على تحسين عمليات متجرك المحددة وتجنب أخطاء الإنتاج المكلفة.
تحدد هندسة المواد الماكينة: يتطلب تداخل الألواح المسطحة بنية الطاولة المفرغة لجهاز توجيه اللوحة، بينما تتطلب عمليات البثق الطويلة تثبيتًا مخصصًا ووصولاً متعدد الجوانب لمركز التشكيل الجانبي.
تعمل تكوينات المحاور على زيادة عائد الاستثمار: يعد الإعداد القياسي ثلاثي المحاور فعالاً من حيث التكلفة لملفات التعريف ثنائية الأبعاد، ولكن أعمال البثق متعددة الجوانب تتطلب إمكانات ذات 4 أو 5 محاور لتجنب إعادة التموضع اليدوي المكلفة.
الصلابة والتشحيم غير قابلين للتفاوض: بغض النظر عن نوع الماكينة المختارة، يتطلب توجيه CNC للألمنيوم عالي السرعة كتلة (تخميد الاهتزاز) وMQL موثوقًا (الحد الأدنى لكمية التشحيم) لمنع لحام الرقائق وفشل الأداة.
ابدأ بتقييم مخزون المواد. يجب عليك تخطيط مدخلات المواد الأساسية الخاصة بك بعناية. هل تقوم بتقطيع ألواح ACM (مادة الألومنيوم المركبة) الرقيقة؟ ربما تقوم بمعالجة صفائح الألمنيوم الصلبة 6061-T6. يمكنك بدلاً من ذلك التعامل مع عمليات البثق المعمارية الطويلة 6063-T5. تملي الهندسة سير العمل بأكمله. تتعامل أجهزة توجيه اللوحة مع المخزون المسطح بشكل جميل. تتعامل مراكز الملفات الشخصية مع الأشكال الهيكلية الطويلة. نوصي بإجراء تدقيق كامل للمواد قبل المتابعة. لا يمكنك إجبار آلة مسطحة على حمل دعامة L غير ملائمة بكفاءة.
بعد ذلك، حدد اختناقات وقت الدورة. كثيرا ما نرى المتاجر تلوم سرعة القطع على تأخير الإنتاج. ومع ذلك، فإن التأخير الحقيقي عادة ما ينبع من التعامل مع الأجزاء. يستهلك تحميل المواد وتفريغها ساعات قيمة من المشغل. العمليات الثانوية مثل التنصت والحفر الجانبي تستهلك أيضًا قدرًا هائلاً من الوقت. يجب عليك مراقبة المشغلين لديك مباشرة. شاهدهم وهم ينقلون الأجزاء بين محطات العمل المختلفة. تضيف كل نقطة اتصال يدوية إلى إجمالي وقت الدورة. يجب أن يؤدي التخلص من نقاط الاتصال هذه إلى توجيه اختيارك للمعدات بالكامل. إذا قام المشغلون باستمرار بقلب الأجزاء لحفر ثقوب جانبية، فإن العملية الإجمالية ستعاني بشكل كبير.
يجب عليك معالجة حقائق التسامح على الفور. يجب أن نضع توقعات واقعية لتشطيب الجزء ودقة الأبعاد. يختلف التوجيه بشكل كبير عن الطحن التقليدي باستخدام الحاسب الآلي. يوفر الطحن صلابة أعلى للحصول على دقة من الدرجة الفضائية. يوفر التوجيه السرعة وتنوع التنسيقات الكبيرة. لا يمكنك توقع دقة على مستوى الميكرون من جهاز توجيه جسري قياسي. يؤدي التمدد الحراري وحده إلى تحريك صفائح الألمنيوم الكبيرة أثناء القطع. يجب أن تستهدف التفاوتات التي تبلغ حوالي ±0.1 مم لمهام التوجيه القياسية. خطط لتفاوتات التجميع الخاصة بك حول هذه الحدود العملية.
أفضل الممارسات: استخدم التحكم في العمليات الإحصائية لتتبع انحرافات التسامح الحالية يوميًا.
خطأ شائع: شراء جهاز توجيه عالي السرعة مع توقع الدقة الصارمة لمركز طحن الحديد الزهر.
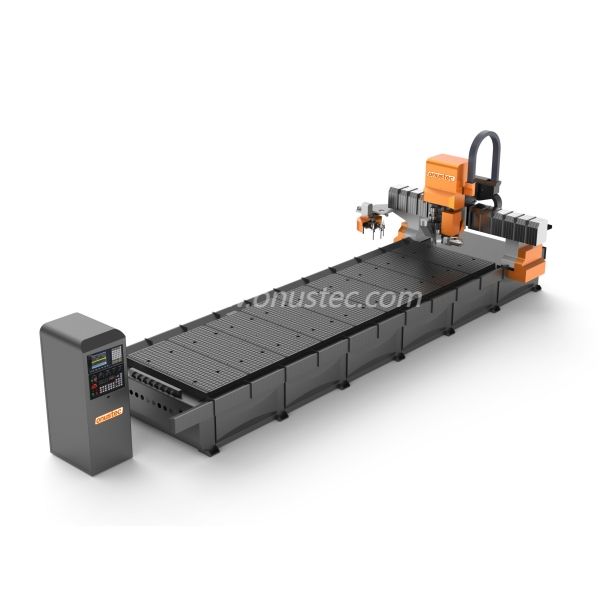
العمارة الأساسية. يستخدم جهاز توجيه اللوحة نظامًا متخصصًا لضغط الفراغ. إنه يتميز بتصميم جسري مُحسّن للمخزون الكبير المسطح. تحمل هذه البنية صفائح رفيعة مسطحة تمامًا على الطاولة. تقوم مضخة دوارة دوارة بسحب الفراغ من خلال لوح MDF مسامي. يقوم MDF بتوزيع الفراغ بالتساوي على الورقة بأكملها. تمتد القنطرة العريضة على عرض المادة بالكامل. يقوم بتوزيع قوى القطع بالتساوي عبر السرير الضخم.
التطبيقات المثالية. ستحتاج إلى هذا الإعداد للتداخل عالي الحجم. يقوم بمعالجة المواد المركبة المصنوعة من الألومنيوم بشكل مثالي. ونرى أيضًا أنه يستخدم بكثافة في الألواح الفضائية والتزيين البحري. تتطلب هذه الصناعات أنماطًا مسطحة ضخمة. يقوم المشغلون بتحميل أوراق كاملة بحجم 4 × 8 أو 5 × 10 على اللوح الخلفي. تقوم الآلة بتشكيل أجزاء متعددة بسرعة من ورقة واحدة. تقلل عملية التعشيش هذه من هدر المواد بشكل كبير. يمكن للمشغلين أيضًا إجراء حز على شكل حرف V دقيق لتطبيقات الطي المعمارية.
تكامل النظام. يؤدي تنفيذ مركز التصنيع باستخدام الحاسب الآلي ثلاثي المحاور للألمنيوم إلى تحقيق فوائد تشغيلية محددة. نقوم بتقييم قدراتها على أساس متطلبات الإنتاج اليومية.
نقاط القوة: يمكنك تحقيق إنتاجية عالية للأجزاء المتداخلة ثنائية الأبعاد وثنائية الأبعاد ونصف. تظل برمجة CAM واضحة ومباشرة. يتعلم المشغلون البرامج ثلاثية المحاور بسرعة. يمكنك أيضًا الاستفادة من انخفاض النفقات الرأسمالية الأساسية.
نقاط الضعف: سوف تواجه ضعف القدرة على المعالجة الجانبية. يؤدي إجراء سحب طويل وضيق على سرير مفرغ إلى حدوث مشكلات كبيرة. تصبح عرضة للغاية للاهتزاز والحركة الجزئية. يؤدي هذا الاهتزاز إلى سوء تشطيب الحافة والتآكل السريع للأداة.
العمارة الأساسية. تتميز مراكز الملفات الشخصية بإطار هيكلي عالي التحمل. إنهم يعتمدون على تثبيت الملزمة الهوائية القابلة للتعديل بدلاً من الضغط الفراغي. أنها توفر محور X ممتدًا، غالبًا ما يمتد من 3 إلى 9 أمتار. يقوم المصنعون بتصميمها خصيصًا للتعامل مع عمليات السحب الطويلة. يسمح التصميم المفتوح بالتحميل المستمر للأطوال الضخمة. يتم ضبط المشابك الهوائية للإمساك بالشبكات الداخلية المعقدة بشكل آمن.
التطبيقات المثالية. تتفوق هذه الآلات في الجدران الساترة والمكونات الهيكلية للسيارات. يتعاملون مع إطارات النوافذ والأبواب بكفاءة. يمكنك أيضًا استخدامها لملفات تعريف T-slot الصناعية. تتطلب هذه الصناعات ثقوبًا وفتحات دقيقة على طول الأجزاء الهيكلية الطويلة. ببساطة، لا تستطيع طاولة الفراغ تأمين هذه الأشكال الهندسية. يتطلب تصنيع الحوائط الساتر فتحات بكاء وفتحات قفل وإعدادات مفصلية. تتطلب هذه الميزات الوصول الجانبي المباشر من المغزل.
التكوينات المتقدمة يحدث تحول تشغيلي هائل عند الترقية. فكر في الانتقال إلى مركز تصنيع جهاز التوجيه CNC ذو الألواح الألومنيوم رباعي المحاور . يؤدي هذا التكوين إلى تغيير سرعة الإنتاج بشكل أساسي. يسمح إعداد المغزل المزدوج بالعمليات المتزامنة والنشر السريع للأداة.
التثبيت الفائق: تتكيف المناشير الهوائية مع شكل الملف الشخصي المحدد. إنهم يقبضون على المادة بقوة دون سحق الأجزاء المجوفة.
الوصول متعدد الوجوه: يدور المغزل للوصول إلى ثلاثة أو أربعة جوانب. لا يحتاج المشغلون إلى فك الجزء يدويًا.
العمليات المتكاملة: يمكنك الحفر والتوجيه والنقر في إعداد واحد. وهذا يلغي محطات المعالجة الثانوية تمامًا.
نقاط القوة: يمكنك تحقيق وفورات هائلة في الوقت من خلال المعالجة الآلية ذات الإعداد الفردي. يمكنك الحصول على صلابة فائقة للملفات ذات الجدران السميكة. المشابك تقضي على الاهتزاز تمامًا. نقاط الضعف: تظل غير مناسبة تمامًا لمعالجة السلع الورقية القياسية. أنت تواجه تعقيدًا أعلى في برامج CAM. أنها تتطلب بصمة مادية كبيرة في متجرك.
يجب علينا تقييم ميزات ميكانيكية محددة بموضوعية. نحن ننظر إلى كيفية ترجمتها إلى نتائج الإنتاج اليومية.
تثبيت الجزء والتثبيت. يجب علينا مقارنة طاولات المصفوفة الفراغية بالمشابك الهوائية القابلة للتعديل. تتطلب طاولات الفراغ ألواح إفساد MDF. يجب عليك أيضًا إجراء حسابات صارمة لـ CFM (قدم مكعب في الدقيقة). إذا فقدت ضغط الفراغ، فسوف تتطاير الأجزاء من الطاولة بعنف. يجب عليك تحديد منطقة طاولتك بعناية لتتناسب مع حجم المادة. وهذا يمنع تسرب الهواء بشكل كبير حول الحواف. تتطلب المشابك الهوائية تخطيطًا مخصصًا للفك. يجب عليك دعم الحزام الداخلي للسحب لمنع التكسير.
سرعات المغزل ومنحنى عزم الدوران. يجب عليك تقييم عدد دورات المغزل في الدقيقة بعناية. تعمل السرعات التي تتجاوز 24000 دورة في الدقيقة بشكل أفضل لتوجيه الصفائح الرقيقة. تعمل الدورات العالية في الدقيقة على إخلاء الرقائق الصغيرة بسرعة. وعلى العكس من ذلك، فإنك تحتاج إلى مغازل ذات عزم دوران عالي، ودورة في الدقيقة أقل للعمل الشاق. إنهم يتعاملون مع عمليات التنصت بشكل مثالي. كما أنها تعالج عمليات سحب الجدران الثقيلة بشكل أفضل. عزم الدوران العالي يمنع المغزل من التوقف أثناء القطع العنيف.
إدارة الأدوات والرقائق. يتطلب التوجيه الفعال للألمنيوم باستخدام الحاسب الآلي إدارة الرقائق الأصلية. يعتبر التبريد بالضباب، المعروف باسم MQL، بمثابة معيار الصناعة. أنت تواجه مخاطر شديدة مع عدم كفاية التشحيم. يحدث الغليان عندما يلحم الألمنيوم الساخن بالقاطع. يحدث كسر الأداة بسرعة بعد ذلك. تعمل أغطية جمع الغبار بشكل رائع مع أجهزة توجيه اللوحة. إنهم يمتصون الرقائق عموديًا. تتناسب مراكز استخراج الجاذبية وشريحة النقل بشكل أفضل. تسقط الرقائق بشكل طبيعي في الصناديق الموجودة أسفل المشابك.
الجدول: مقارنة هندسة الآلة
مقياس التقييم | نظام توجيه اللوحة | مركز تصنيع الملف الشخصي |
|---|---|---|
تركيب الجزء الأساسي | جدول مصفوفة الفراغ (مقسمة إلى مناطق) | المشابك الهوائية القابلة للتعديل |
مادة المخزون الأمثل | صفائح مسطحة (ACM، لوحة 6061) | سحب طويل (6063 ملفًا شخصيًا) |
القدرة على المعالجة الجانبية | يتطلب التقليب اليدوي للجزء | آلي عبر محور دوران رباعي المحاور |
طريقة استخراج الرقائق | غطاء علوي لجمع الغبار | سرير استخراج ناقل الجاذبية |
يجب عليك التخطيط للعقبات التشغيلية. نرى العديد من المتاجر تكافح خلال الفترة الانتقالية الأولية. التخطيط السليم يخفف من هذه الاضطرابات الشديدة.
برامج CAM وتدريب المشغلين. يشكل الانتقال من برنامج التداخل ثلاثي المحاور تحديات خطيرة. يؤدي الانتقال إلى برنامج معالجة الملفات الشخصية رباعي المحاور إلى إنشاء منحنى تعليمي حاد. يجب على المشغلين تصور مسارات الأدوات في ثلاثة أبعاد. ويجب عليهم برمجة مناطق آمنة لتجنب الاصطدام بعناية. غالبًا ما يعاني المشغلون من انخفاضات مؤقتة في الإنتاجية. يجب عليك تخصيص الوقت الكافي للتدريب المناسب. يتطلب الانتقال من تداخل DXF ثنائي الأبعاد المسطح إلى برمجة ملفات STEP ثلاثية الأبعاد مهارات جديدة تمامًا.
متطلبات المنشأة. يجب عليك معالجة مساحة الأرضية على الفور. تتطلب مراكز الملفات الشخصية آثارًا خطية ضخمة. تتطلب الآلة التي يبلغ طولها 9 أمتار خلوصًا كبيرًا للتحميل. أنت بحاجة إلى مساحة كافية للمناورة بالمواد الخام الطويلة بأمان. يظل حجم الهواء المضغوط حرجًا. تستهلك كل من مضخات التفريغ ومبردات الرذاذ الهواء الثقيل بشكل مستمر. تأكد من أن ضاغط متجرك يمكنه التعامل مع السحب الضخم لـ CFM. غالبًا ما يتطلب الحمل الكهربائي تحديث المنشأة. تسحب المغازل ذات القدرة الحصانية العالية تيارًا هائلاً أثناء التخفيضات العنيفة.
حقائق الصيانة. ويختلف التآكل بشكل كبير بين النظامين. تتطلب أجهزة توجيه اللوحة صيانة مستمرة لمضخة التفريغ. يجب عليك تغيير المرشحات وفحص الأختام أسبوعيًا. تتطلب الألواح المفسدة إعادة السطح بشكل متكرر للحفاظ على مستوى الإسناد المسطح. تتطلب مراكز الملفات الشخصية صيانة الدليل الخطي والمشبك. يجب عليك مسح الرقائق من الأدلة يوميًا. تتطلب الأسطوانات الهوائية هواءً نظيفًا وجافًا. سوف تتسبب الرطوبة في خطوط الطيران الخاصة بك في حدوث صدأ داخلي وفشل المشبك.
يمكننا تلخيص منطق القائمة المختصرة ببساطة. يجب عليك تقييم حجم الإنتاج الأساسي الخاص بك بدقة. إذا كانت 80% من عملياتك تتضمن أوراقًا مسطحة، فاختر جهاز توجيه اللوحة. الافتراضي هو جهاز توجيه ذو لوحة اختيارية كبيرة ومجهز بوحدات توجيه مخصصة من الألومنيوم. إذا كنت تتعامل مع عمليات السحب الطويلة بانتظام، فانتقل إلى المسار الآخر. إذا كنت بحاجة إلى معالجة متعددة الأوجه، فإن مركز الملفات الشخصية يوفر المسار الوحيد القابل للتطبيق للقياس.
فكر في هذه الخطوات التالية ذات التوجه العملي:
قم بمراجعة خط الإنتاج الخاص بك لتحديد الاختناقات الدقيقة في وقت الدورة.
قم بتجميع مجموعة شاملة من الأشكال الهندسية الأكثر شيوعًا لديك.
نوصي بتشغيل برنامج جزء اختباري (دراسة زمنية) مع الشركة المصنعة للآلة باستخدام درجة المادة المحددة الخاصة بك قبل إصدار أمر الشراء.
قم بترقية ضاغط الهواء الخاص بمتجرك إذا كنت تخطط لاستخدام أنظمة رذاذ MQL المستمرة.
ج: يجب عليك تجنب تعديل أجهزة التوجيه الخشبية القياسية للمعادن. يتطلب الألومنيوم صلابة هيكلية عالية وعزم الدوران المتخصص. يتطلب قطع المعدن نظام تبريد رذاذي قوي. يؤدي تهجين الآلات الخفيفة لإنتاج الألمنيوم المستمر إلى حدوث اهتزازات شديدة. سوف تواجه تشطيبات حافة سيئة وفشل سريع للأداة.
ج: تستخدم الآلة ذات 3 محاور حركة XYZ صارمة من أعلى إلى أسفل. إنه يعمل بشكل مثالي مع الملاءات المسطحة. تتميز الماكينة ذات 4 محاور بمغزل قطع دوار قابل للفهرسة. يسمح هذا للأداة بالتدوير والوصول إلى جوانب متعددة من الملف الشخصي. إنه يلغي إعادة تموضع الأجزاء يدويًا أثناء عملية البثق.
ج: يجب عليك التركيز على حسابات التغذية والسرعة الدقيقة. تؤدي أحمال الرقائق غير الصحيحة إلى توليد حرارة زائدة. استخدم هندسة أدوات الفلوت المتخصصة لإزالة الرقائق بسرعة. يمنع التشحيم بالضباب الإلزامي (MQL) المادة من التهيج. يمنع المبرد المناسب الألمنيوم من الذوبان والالتصاق بالقواطع.


