
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-16 المنشأ:محرر الموقع


الألومنيوم قابل للتصنيع بشكل كبير، ولكنه يمثل تحديات فريدة على أرض المصنع. هذا المعدن بطبيعته لزج وعرضة للغضب تحت الحرارة. غالبًا ما تؤدي إعدادات الماكينة العامة إلى تشطيبات سطحية سيئة وأدوات مكسورة وأوقات دورات دون المستوى الأمثل. كثيرًا ما يخطئ المصنعون في تقدير المتطلبات المحددة لقطع هذه المواد بكفاءة. أنت بحاجة إلى تكوينات مصممة خصيصًا لتحقيق أقصى قدر من معدلات إزالة المواد (MRR) دون التضحية بالدقة أو زيادة الخردة. بدون إعداد المغزل والأدوات والتثبيت الصحيح، تعاني خطوط الإنتاج من الاختناقات وجودة الأجزاء غير المتسقة.
يوفر هذا الدليل إطارًا تقنيًا لتقييم المكونات المهمة لآلة طحن الألومنيوم باستخدام الحاسب الآلي . نحن نركز بشكل صارم على مطابقة مواصفات المغزل، وهندسة الأدوات، واستراتيجيات العمل مع متطلبات الإنتاج الدقيقة الخاصة بك. تابع القراءة لتكتشف كيف يمكنك بناء عملية تصنيع محسنة للغاية.
يحدد اختيار المغزل سقف الإنتاج الخاص بك: حيث يفضل عدد الدورات في الدقيقة المرتفع التمريرات الخفيفة والسريعة (المقاطع الجانبية)، بينما يعد عزم الدوران العالي أمرًا إلزاميًا للتجميع العميق في الكتل الصلبة.
هندسة الأدوات مهمة أكثر من السرعة الأولية؛ إن إعطاء الأولوية لأدوات كربيد ذات مزمارين أو ثلاثة مزامير مصقولة يمنع تعبئة الرقائق والحافة المبنية (BUE).
تتطلب قابلية الألومنيوم للطرق إستراتيجيات تثبيت محددة (مثل الفكوك الناعمة أو التركيبات المفرغة) لمنع تشوه الأجزاء أثناء إزالة المواد الثقيلة.
يتطلب الاختيار بين التناقص التدريجي BT30 وBT40 الموازنة بين الحاجة إلى تغييرات سريعة في الأداة والتسريع وضرورة صلابة الماكينة.
تتطلب معالجة الألمنيوم بشكل فعال فهم خصائصه الفيزيائية الفريدة. لا يمكنك التعامل معها مثل الفولاذ الطري أو الحديد الزهر. فهو يتطلب استراتيجيات قطع متميزة، وأدوات محددة، وهندسة آلات مصممة خصيصًا.
تمتلك سبائك الألومنيوم نقطة انصهار منخفضة وليونة عالية. النظر في الاختلافات بين السبائك المشتركة. 6061-T6 متعدد الاستخدامات للغاية ولكنه لزج نسبيًا. يوفر 7075 قوة عالية ورقائق أكثر نظافة. كلاهما يشتركان في الضعف الشديد للحرارة. مع ارتفاع درجات حرارة القطع، تصبح قطعة عمل الألومنيوم طرية وتصل إلى الحالة البلاستيكية.
تؤدي هذه الحرارة إلى ظاهرة تعرف باسم الحافة المبنية (BUE). تلحم الجزيئات المجهرية لقطعة عمل الألومنيوم نفسها بأداة القطع. بمجرد أن يبدأ BUE، فإنه يغير هندسة الأداة بسرعة. تتوقف الأداة عن التقطيع وتبدأ بالفرك. يولد هذا الاحتكاك المزيد من الحرارة، مما يؤدي إلى تسريع دورة اللحام الجزئي حتى تنكسر الأداة أو يتم تدمير الجزء النهائي.
يعتقد العديد من المشغلين خطأً أن المعادن الناعمة تسمح بإطارات الماكينات خفيفة الوزن. وهذا افتراض خطير. يظل تخفيف الاهتزاز أمرًا بالغ الأهمية. إن قطع الألمنيوم بكفاءة يعني دفع معدلات التغذية إلى حدودها المطلقة.
حتى المعادن الناعمة تتطلب صلابة ديناميكية عالية في مراكز التصنيع باستخدام الحاسب الآلي للخدمة الشاقة لمنع الثرثرة أثناء معدلات التغذية عالية السرعة. الثرثرة تترك تشطيبات سطحية رهيبة. كما أنه يدمر محامل المغزل مع مرور الوقت. تمتص الآلة الضخمة والصلبة هذه الاهتزازات عالية التردد، مما يسمح لأدواتك بالتقطيع بشكل نظيف بأقصى السرعات.
حدد قرار الشراء الخاص بك حول ثلاثة مقاييس قابلة للقياس. لا تعتمد على ادعاءات التسويق العامة. تقييم النظام الخاص بك على أساس النتائج الملموسة.
وقت الدورة: مدفوع بشكل أساسي بسرعة المغزل والتسارع واستخدام الأداة.
معدل الخردة: مدفوع بموثوقية التثبيت وصلابة الماكينة التي تحمل تفاوتات صارمة.
عمر الأداة: مدفوع بالتوصيل الفعال لسائل التبريد والإخلاء الفوري للرقاقة.
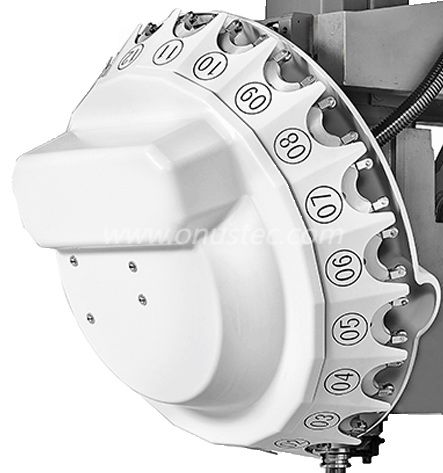
يملي المغزل الخاص بك الحدود المطلقة لمعدل إزالة المواد لديك. يجب عليك موازنة سرعة الدوران مع قوة القطع. لا يمكنك تحسين كلا الطرفين في وقت واحد.
يتطلب الألومنيوم عمومًا سرعات سطحية عالية جدًا (SFM). ولهذا السبب، يمثل المغزل الذي يتراوح من 10,000 إلى 24,000 دورة في الدقيقة معيار الصناعة. يتيح لك عدد الدورات العالية في الدقيقة الحفاظ على أحمال الرقائق المثالية عند استخدام المطاحن الطرفية ذات القطر الصغير.
ومع ذلك، يجب أن تتوافق قوة المغزل (المقاسة بالكيلوواط) مع قطر القاطع الخاص بك. غالبًا ما يفتقر المغزل الذي يبلغ 24000 دورة في الدقيقة إلى عزم الدوران المنخفض المطلوب لقيادة مطحنة وجهية مقاس 3 بوصات. على العكس من ذلك، فإن المغزل ذو عزم الدوران العالي الذي يبلغ 8000 دورة في الدقيقة سيجبرك على تشغيل مطاحن نهائية صغيرة بمعدلات تغذية بطيئة بشكل مؤلم. يجب عليك تحديد أقطار الأداة الأكثر شيوعًا قبل اختيار المغزل.
يوفر الاستدقاق BT30 رشاقة لا تصدق. إنها تستخدم حامل أدوات أخف وزنًا، مما يسمح للآلة بأداء حركات ميكانيكية سريعة.
حالة الاستخدام المثالية: عمليات السحب، والمقاطع المعمارية الطويلة، ومكونات الفضاء الجوية خفيفة الوزن. إذا كانت الأجزاء الخاصة بك تتطلب حفرًا أو نقرًا أو تحديدًا مكثفًا، فهذا هو الحل المناسب لك.
المزايا: يوفر مركز المعالجة CNC عالي التحمل ثلاثي المحاور BT30 تسارعًا وتباطؤًا أسرع بكثير. أوقات تغيير الأداة قصيرة للغاية. تقلل كتلة المغزل الأخف من النمو الحراري، مما يحافظ على التفاوتات المسموح بها أثناء فترات الإنتاج الطويلة. إنه يتفوق في عمليات RPM العالية.
القيود: يفتقر المستدق BT30 إلى عزم الدوران المنخفض والصلابة الشعاعية لتشغيل المطاحن الكبيرة. سوف تكافح من خلال التمريرات الخشنة الثقيلة في القضبان الصلبة.
يوفر المستدق BT40 مزايا هيكلية هائلة للقطع الثقيل. توفر الحافة الأكبر والمستدق الأعمق قوة إمساك كبيرة.
حالة الاستخدام المثالية: تصنيع الخامات الصلبة، والتجويف العميق، وتطبيقات معدل إزالة المواد المرتفعة (MRR). إذا كنت تقوم بإخراج الإطارات الهيكلية الفضائية من الكتل الصلبة، فأنت بحاجة إلى هذا المستدق.
المزايا: يوفر مركز تصنيع مقاطع CNC للخدمة الشاقة BT40 ثلاثي المحاور صلابة شعاعية فائقة. إنه يوفر القدرة على تأرجح الأدوات ذات القطر الأكبر بأمان. إنه يوفر تخميدًا أفضل للاهتزاز لإجراء عمليات قطع عميقة وعنيفة.
القيود: كتلة المغزل الأثقل تعني معدلات اجتياز سريعة أبطأ قليلاً. تستغرق دورات تغيير الأداة وقتًا أطول نظرًا لوزن مجموعة الأدوات.
الجدول 1: مقارنة سريعة بين BT30 وBT40 في طحن الألومنيوم
مواصفة | المغزل BT30 | المغزل BT40 |
|---|---|---|
نطاق دورة في الدقيقة الأمثل | 12,000 - 24,000+ دورة في الدقيقة | 10,000 - 15,000 دورة في الدقيقة |
سرعة تغيير الأداة | سريع للغاية (1-2 ثانية) | معتدل (3-5 ثواني) |
أقصى قطر للأداة | عادة أقل من 0.75 بوصة | ما يصل إلى 3.0+ بوصة (مطاحن الوجه) |
التطبيق الأساسي | الملامح والبثق والأجزاء الخفيفة | قضبان صلبة، خشونة ثقيلة |
إن اختيار أداة القطع الصحيحة يمنع الفشل الفوري. تعتبر هندسة الأدوات أكثر أهمية بكثير من سرعة الماكينة الخام عند قطع السبائك الناعمة.
غالبًا ما تحتوي المطاحن النهائية القياسية لقطع الفولاذ على أربعة أو خمسة مزامير. يعد استخدام هذه على الألومنيوم خطأً فادحًا. تعمل المطاحن النهائية ذات الفلوتين والثلاثية كمعايير صناعية للألمنيوم.
توفر المزامير الأقل وديان شرائح أكبر بكثير. رقائق الألومنيوم ضخمة ومجعد. إنهم بحاجة إلى مساحة لإخلاء منطقة القطع. إذا كنت تستخدم أداة ذات أربعة مزامير، فإن الوديان الضيقة تحبس الرقائق. تحزم الرقائق بإحكام، وتلحم معًا، وتثبت الأداة على الفور. توفر الأداة ذات الفلوت الثلاثة أفضل حل وسط. إنه يوفر إخلاءًا ممتازًا للرقائق مع الحفاظ على نواة سميكة بدرجة كافية للصلابة.
نوصي بزوايا أشعل النار الإيجابية العالية. تريد أن تقوم حافة القطع بقص المادة بشكل نظيف بدلاً من دفعها. الدفع يخلق الاحتكاك والحرارة. يقطع القص بكفاءة وينقل الحرارة مباشرة إلى الشريحة.
الزوايا الحلزونية الحادة لها نفس القدر من الأهمية. ابحث عن الأدوات التي تحتوي على حلزونات من 35 درجة إلى 45 درجة. تعمل الزاوية الحلزونية العالية مثل المثقاب. فهو يسحب الرقائق إلى أعلى وخارج الجيوب العميقة بسرعة، مما يمنع إعادة التقطيع.
تتفاعل طبقات الطلاء كيميائيًا مع قطعة العمل الخاصة بك. اختيار الطلاء الخاطئ يضمن تلف الأجزاء.
موصى به: تعمل أدوات الكربيد غير المطلية (المصقولة للغاية) بشكل جيد للغاية. تسمح اللمسة النهائية المرآة للرقائق بالانزلاق دون عناء. إذا كنت تريد طلاءًا يدوم لفترة أطول، فاختر ZrN (نيتريد الزركونيوم) أو TiB2 (ثنائي بوريد التيتانيوم). كلاهما يوفر مداهنة شديدة.
تحذير: يُنصح بشدة بعدم استخدام طلاءات TiAlN (نيتريد ألومنيوم التيتانيوم) أو طلاءات AlTiN. سوف يرتبط الألومنيوم الموجود في الطلاء بقطعة عمل الألومنيوم من خلال الحرارة. يسبب هذا التقارب الكيميائي حافة مبنية ضخمة على الفور تقريبًا.
يمثل تأمين جزء من الألومنيوم تحديًا فريدًا. يجب أن تمسكه بإحكام بما يكفي لتحمل الخشونة العنيفة، ولكن بلطف بما يكفي لمنع سحقه.
الألومنيوم ينتج بسهولة تحت الضغط. يعد تسليط الضوء على خطر الإفراط في تشديد الملزمات القياسية على أجزاء الألمنيوم ذات الجدران الرقيقة أمرًا بالغ الأهمية. إذا قمت بتثبيت ملف تعريف مجوف في ملزمة فولاذية قياسية، فإن الفكين سوف ينحني المادة إلى الداخل.
يمكنك تشكيل الوجه المكشوف بشكل مسطح تمامًا. ومع ذلك، بمجرد فك الجزء، تعود المادة إلى حالتها الطبيعية. يصبح سطحك المسطح تمامًا منحنيًا على الفور. يؤدي عدم دقة الأبعاد إلى إلغاء الجزء.
لمكافحة التشوه، يستخدم المشغلون فكوكًا ناعمة مُشكَّلة آليًا. عادةً ما يتم تصنيعها من الألومنيوم أو البلاستيك القابل للتشكيل.
بدلاً من الإمساك بالجزء عند نقطتين ضيقتين، يمكنك طحن جيب في الفكين الناعمين الذي يعكس هندسة الجزء بشكل مثالي. الفكين الناعمين يغلفان الجزء. تقوم هذه الإستراتيجية بتوزيع قوة التثبيت بالتساوي عبر مساحة سطحية ضخمة. يمكنك حمل الجزء بأمان دون المخاطرة بالسحق أو الانحناء الموضعي.
بالنسبة لألواح الألومنيوم الكبيرة والمسطحة أو السحب الطويل، تفشل الملازمة القياسية تمامًا. إنها تقيد الوصول إلى الأداة وتتسبب في الانحناء عبر مسافات طويلة.
تقييم الجداول المفرغة لعمل الألواح المسطحة. يعمل نظام التفريغ على تثبيت الجزء بالتساوي عبر كامل بصمته، مما يترك الجزء العلوي والحواف مكشوفة تمامًا للتشغيل الآلي. بالنسبة للمكونات الهيكلية، قم بتقييم أنظمة التثبيت المعيارية بنقطة الصفر. يتيح لك ذلك تركيب تركيبات مخصصة خارج الجهاز وتبديلها في ثوانٍ، مما يقلل وقت الإعداد بشكل كبير.
المغزل عالي الأداء والأدوات الحادة لا تعني شيئًا إذا لم تتمكن من إزالة الحرارة والرقائق من منطقة القطع. تحدد الأنظمة الطرفية قدرتك الإنتاجية الحقيقية.
يتطلب الألومنيوم إزالة قوية للرقائق لمنع إعادة التقطيع. يؤدي إعادة قطع شريحة صلبة إلى تدمير حافة الأداة. يجب عليك اختيار استراتيجية التبريد الصحيحة.
يستخدم الحد الأدنى لكمية التشحيم (MQL) الهواء المضغوط الممزوج بجزء صغير من الزيت. إنه ينفجر الرقائق بعيدًا مع توفير ما يكفي من التشحيم لمنع التهيج. تحافظ MQL على نظافة المتجر وتتجنب حدوث صدمة حرارية للأداة. وبدلاً من ذلك، يقوم مبرد الفيضانات عالي الضغط بغسل الرقائق من الجيوب العميقة. يتفوق سائل التبريد الفيضاني أثناء الخشونة الشديدة، ولكنه يتطلب حاويات قوية للماكينة.
معالجة الأخطاء الشائعة قبل شراء جهازك. نقطة الفشل الأكثر شيوعًا هي عدم كفاية إدارة الرقائق.
رقائق الألومنيوم ضخمة وخفيفة بشكل لا يصدق. أنها تطفو على المبرد وتتراكم بسرعة. غالبًا ما تفشل أنظمة البريمة القياسية في تحريكها بفعالية. أنت بحاجة إلى ناقلات شرائح عالية السعة وشديدة التحمل ومصممة خصيصًا للكميات الكبيرة. علاوة على ذلك، تأكد من أن لديك مساحة أرضية كافية لخزانات سائل التبريد الطرفية وأنظمة الترشيح عالية الضغط. تسخن الخزانات الصغيرة الحجم بسرعة، مما يؤدي إلى تدهور أداء سائل التبريد.
عندما تقوم بتقييم البائعين، قم بتوجيه عملية الشراء بعناية. لا تقبل الكتيبات التسويقية بقيمتها الاسمية. الطلب على البيانات التجريبية.
اطلب مخططات مفصلة لعزم دوران المغزل للتحقق من الطاقة عند عدد الدورات في الدقيقة المطلوبة.
اطلب تخفيضات اختبار MRR يمكن التحقق منها على سبائك الألومنيوم الدقيقة التي تستخدمها في الإنتاج.
اطلب المراجع التي تؤكد وقت تشغيل الماكينة من المنشآت التي تقوم بقطع أجزاء مماثلة.
يتطلب إنشاء التكوين الصحيح لآلة طحن الألومنيوم باستخدام الحاسب الآلي تخطيطًا دقيقًا. يجب عليك محاذاة استدقاق المغزل وهندسة الأداة ومسكة العمل مباشرة مع الهندسة المحددة للأجزاء التي تقوم بتصنيعها. يؤدي عدم التطابق في أي من هذه المجالات إلى حدوث حالات فشل متتالية، بدءًا من الأدوات المعطلة وحتى المكونات القديمة.
التركيز على تعظيم إخلاء الرقائق والحفاظ على الصلابة. افهم متى يمكنك الاستفادة من عمود الدوران BT30 من أجل السرعة ومتى يجب الاعتماد على عمود الدوران BT40 من أجل الصلابة الهيكلية. والخطوة التالية هي التحقق من صحة هذه المفاهيم في الواقع. نوصي بإجراء دراسة زمنية أو اختبار مادي مع أحد البائعين المدرجين في القائمة المختصرة. استخدم ملفًا جزئيًا تمثيليًا للتحقق من صحة مطالبات وقت الدورة وفحص جودة تشطيب السطح الناتج.
ج: نعم، ولكن أوقات الدورة سوف تتعرض للخطر الشديد. سوف تكون مقيدًا بمعدلات التغذية السطحية، مما يجعل العملية غير قادرة على المنافسة للإنتاج بكميات كبيرة. لا تستطيع المغازل البطيئة إنشاء اللقطات السطحية المطلوبة للأدوات ذات القطر الصغير، مما يجبرك على التشغيل بجزء صغير من القدرة الفعلية للأداة.
ج: رقائق الألومنيوم معرضة بشكل كبير للانصهار واللحام مرة أخرى على أداة القطع أو قطعة العمل، وهي عملية تعرف باسم الغليان. إن إعادة قطع هذه الرقائق الصلبة تقلل بشكل كبير من عمر الأداة وتدمر التشطيبات السطحية على الفور. يجب عليك مسح الرقائق على الفور.
ج: يعتمد ذلك على حجم الأداة ومشاركتك الشعاعية. يعتبر BT30 شديد الصلابة بالنسبة للأدوات التي يقل حجمها عن 1/2 بوصة والتي تعمل بسرعات عالية جدًا. ومع ذلك، فإنها ستعاني من ثرثرة حادة إذا تم تكليفها بعمليات طحن كبيرة للوجه تكون أكثر ملاءمة لمغزل BT40 الأثقل.


